不少人把筛分设备当成“到货就位、通电开机”的标准品。参数谈得仔细,机型选得也合适,可真正投产后却发现产能上不去、精度来回飘、车间粉尘弥漫、周边投诉噪音。排查一圈下来,设备本身并无故障,问题全出在设备之外。
主机决定理论上限,安装与运行环境则决定能否稳定触达这个上限。偏偏这部分工作在合同里往往只有寥寥数语,在现场容易因“赶工期”而被压缩。以下梳理几个高频踩坑点,供前期规划参考。
基础:沉降和水平偏差,是偏振的源头
筛分设备依靠振动工作,而振动对基础的反馈极其敏感。安装面一旦出现不均匀沉降,筛箱就会倾斜,进而导致料流偏向一侧。其后果包括筛面局部过载、另一侧空转、弹簧受力不均以及异响频发,精度自然难以保证。
因此,基础施工有几个环节不宜省略:
优先采用钢筋混凝土整体基础,而非散拼砖墩或局部垫块。整体性不足的基础会在运行中产生差异沉降,这种偏差往往需要几个月才显现,届时再处理成本极高。
预留混凝土养护期,强度未达标就紧固地脚螺栓,后期必然松动。安装前应复核预埋件位置和标高,偏差超出允许范围必须整改,切忌靠加垫铁硬凑。
地脚螺栓需按扭矩分次拧紧,并在运行一周后复紧一次。振动工况下的松动属于常态,并非质量问题,将其纳入点检即可。
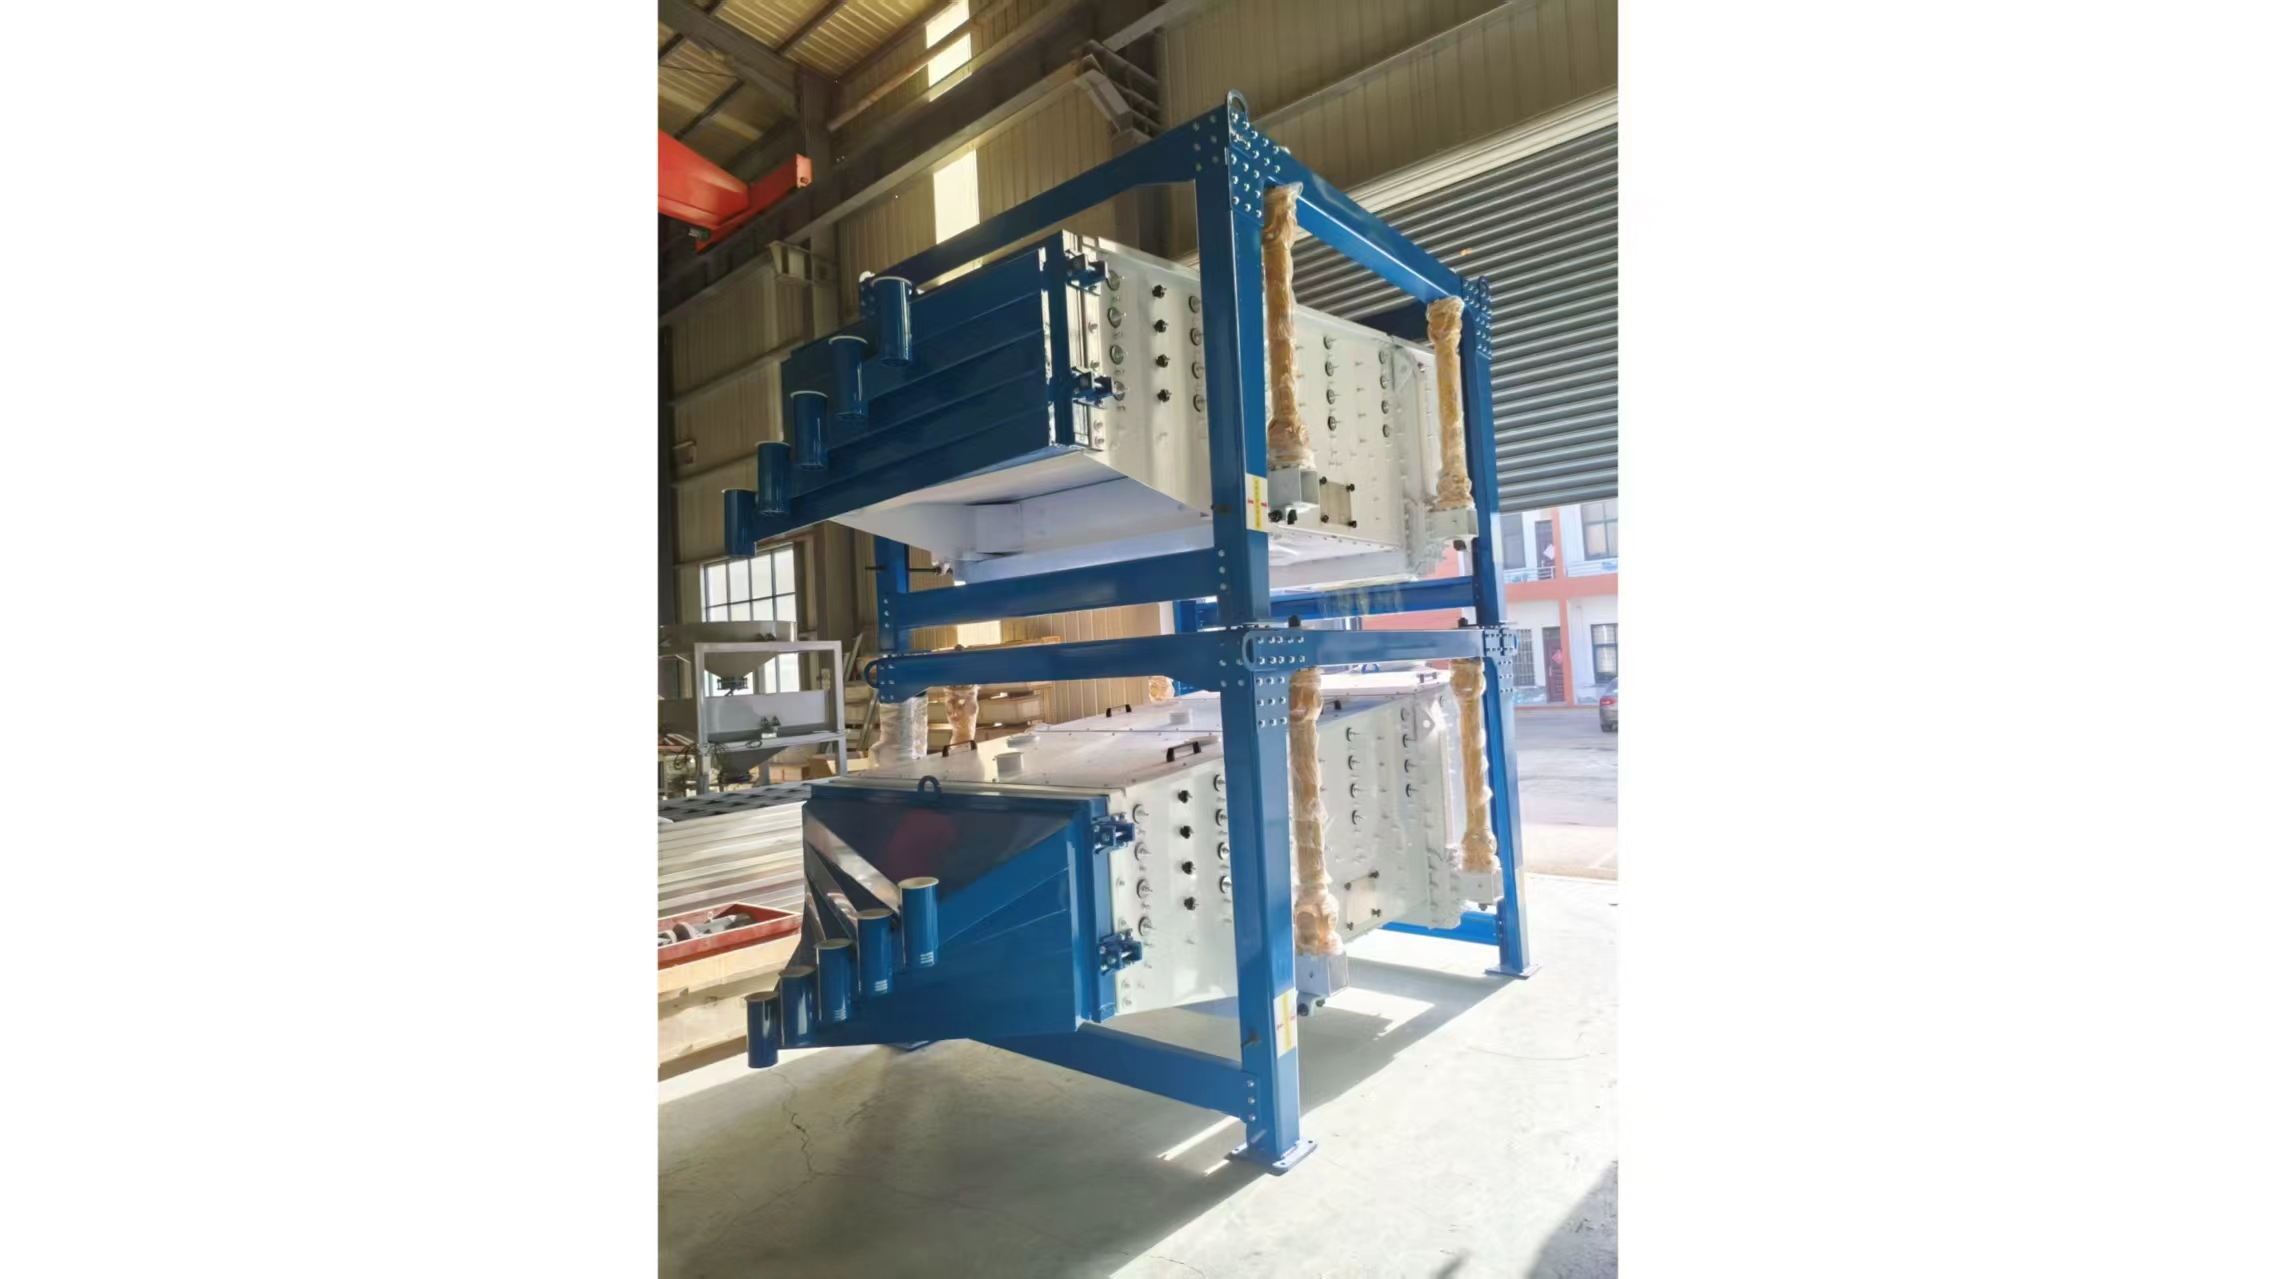
钢结构平台承载需单独核算。不少车间为了节省空间将筛子放在二层平台上,若平台刚度不足,会与筛箱形成耦合振动,不仅放大振幅,还可能引起楼板共振。遇到这种情况,应增加斜撑或改为落地独立基础。
多台设备并列布置时,保持足够间距,避免振动相互干扰;共用同一基座时,还需考虑相位叠加的影响。
验收阶段建议实测筛箱纵横水平偏差及四角减振弹簧高度差,数据合格方可进入带料调试。这两项指标看似基础,却能排除大半的偏流与异响问题。
减振:弹簧不是装上去就完事
减振系统承担着双重任务:既要隔离传给基础的动载荷,又要支撑筛箱并维持稳定的运动轨迹。任何一环出现偏差,都会直接反映在筛分效果上。
常见问题集中在以下几处:
载荷不匹配。 弹簧刚度需根据筛机重量、激振力及物料负荷综合计算。随意替换外形相近的弹簧,会导致固有频率改变,轻则隔振效果变差,重则使设备长时间工作在共振区附近。
高度不一致。 四角弹簧自由高度存在差异时,筛箱会处于歪斜状态,激振力的传递随之失衡。安装时应逐支测量并分组配对,确保各支点高度差落在允许范围内。
只换坏的,不换整组。 弹簧运行一段时间后会出现疲劳衰减。如果仅更换断裂的那几支,新旧弹簧刚度不一,受力立刻重新分配,很快又会引发新一轮损坏。正确的做法是整组同步更换。
忽略橡胶件的老化和温度。 橡胶弹簧在长期受压、高温或接触油污后,弹性会明显下降。安装在烘干机后段或高温物料下方的减振元件,选型时需明确耐温等级,并缩短检查周期。
启停过程经过共振区。 振动设备在启动和停机时会短暂穿越共振转速,此时振幅会明显增大。操作上应避免频繁点动或长时间低速运转,尽量一次性快速通过。同样,不建议用变频器把筛子长期压在低转速下运行以“降产能”,这种做法会让运动参数全面偏离设计工况。
振动外传。 与筛机连接的进出料溜槽、除尘管道、软连接若采用刚性对接,振动就会顺着管道传到厂房结构和 设备,产生难以定位的低频噪声。所有接口均应使用柔性连接,管道支架需设置独立支撑,不得借筛箱受力。
粉尘:密闭和负压要平衡,不是越大越好
粉尘治理常被误认为单纯增加除尘风机即可,实际上风量过大同样会带来麻烦。
密封失效是主要泄漏点。 进出料口软连接破损、筛盖密封圈老化变形、快开卡箍压紧力不足、观察门未关严,这些细节造成的漏粉量往往超过想象。密封圈属于耗材,应列入定期更换计划,别等漏了再处理。此外,多层筛的层间落料处也是高发区,此处落差大、气流扰动强,需要专门做挡尘帘或迷宫式密封。
清网装置本身产尘。 弹跳球拍打格板、拍击装置敲击筛框,都会把附着粉尘重新扬起来。如果除尘抽风口位置没有覆盖这些区域,车间内就会反复出现“明明开了除尘还是灰蒙蒙”的现象。
负压要适度。 负压不足,粉尘外溢;负压过大,会把本该留在筛下的细粉抽走,导致级配偏离、产品收率下降,同时加速滤袋磨损。合理的做法是在投产后用风速仪实测各抽风口的风量,调节阀门开度,找到既能控尘又不影响产品指标的平衡点,并把开度标记下来作为日常操作基准。
防爆要求不能事后补。 处理可燃性粉尘的场合,整机接地导静电、防爆电机与电控、泄爆或抑爆措施,都应在设计阶段确定。后期加装往往面临空间不足、取证困难的问题。粉尘爆炸危险区域的划分、电气防爆等级的选用,应按现行规范执行,并与当地安监要求对齐。
车间压差关系。 筛分工段相对周围区域应保持微负压,否则粉尘会顺着门窗和通道扩散到包装间、控制室。这一点在新建厂房的风系统设计中容易遗漏,改造起来代价较大。
噪音:从源头、路径到接收点,三段分别处理
振动筛的噪声来源较多:物料抛掷撞击筛面、金属筛板与支撑结构的碰撞、轴承和激振器运转、结构件松动产生的异响,以及振动通过基础和管道向外辐射。治理时需要分清来源,对症下药。
源头降噪效果通常较好。 将金属筛板换成聚氨酯或橡胶筛面,能明显降低撞击声;在筛箱内壁和落料点加缓冲衬板,可减少物料直接冲击钢板;螺栓、卡箍、护罩全部加装防松措施,能消除大量杂音。这几项投入不高,建议在采购阶段就写入配置,后期再加装往往空间受限。
传播路径上做封闭和吸声。 为设备加装隔声罩、在车间墙面布置吸声材料,对中高频噪声有效。但需注意两点:一是隔声罩必须留散热通道和检修门,否则电机温升和换网作业都会受影响;二是罩体不能与筛箱刚性接触,否则会跟着共振,反而变成发声体。
接收点上做隔离。 设备布置尽量远离人员长期停留的操作位和控制室,必要时设隔音值班间。这一条在平面布置阶段就能落实,成本几乎为零,却常常被忽略。
别忘了异响往往是故障的前兆。 运行中突然出现的敲击声、摩擦声,多数对应着筛网松弛、弹簧断裂、螺栓松动或轴承异常。把噪音当成点检信号来用,比单纯追求分贝值更有价值。
上下游匹配:筛分环节一旦成为瓶颈,整线都要降速
这是整套工艺里容易被低估的一环。单机参数再漂亮,如果前后段接不上,实际产能照样上不去。
给料稳定性决定筛子上限。 前段破碎机排料粒度随锤头、衬板磨损而变化,细粉和临界粒级增多会直接改变筛分负荷;前端若无缓冲仓,上料忽大忽小,筛面永远处于过载与空转交替的状态。合理的配置是破碎机出口设缓冲仓,仓下设可调给料机,使筛子在额定能力的八成左右连续均匀受料。
下游能力要同步核算。 筛下物由皮带机、提升机、气力输送还是包装机承接,每一段的输送能力和节拍都需覆盖筛子的峰值出料量。常见的情形是筛子本身有余量,但提升机堵料,导致整线被限产。
返料与闭路循环。 筛上物中若含有相当比例的合格粒级,直接排走就是损失;将其返回破碎或再筛,并设定合理的返料比,能让系统级配逐渐收敛到目标曲线。此时筛子不再是孤立的分级器,而是回路里的调节环节,选型逻辑与开路完全不同,余量和循环负荷都要重新计算。
预留检修空间和换网通道。 大型多层筛换网需要抽出筛框或吊起筛盖,若紧贴墙壁或上方布满管线,日常维护会变得困难,工时成倍增加,久而久之点检也会流于形式。布置时应按厂家提供的检修尺寸留出操作面和起吊空间,这个要求在土建图阶段就要提出来。
公用工程配套。 压缩空气(用于清网、气囊张紧)、冷却水、电源容量与电压波动范围、仪表气源洁净度,这些配套条件若在设备安装前未确认,投产后很容易成为隐性短板。
现场核查清单